
7krokový průvodce pro odborníky: Jak vyrobit smyčku z ocelového lana v roce 2026
December 31, 2025


Abstraktní
Výroba vázacích prostředků z ocelového lana je pečlivý inženýrský proces, který se řídí přísnými bezpečnostními normami a principy materiálové vědy. Tento dokument poskytuje komplexní analýzu profesionální metodiky pro konstrukci vázacích prostředků z ocelového lana, se zvláštním zaměřením na vytvoření vlámského spoje s okem zajištěného lisovanou objímkou. Podrobně popisuje kritické aspekty výběru materiálu, včetně jakosti ocelového lana, konstrukce a vhodných koncových armatur, které tvoří základ výkonu a bezpečnosti vázacích prostředků. Postup je rozdělen do sledu vzájemně závislých fází: přesné měření a řezání, metodické spojování s okem, fyzika a aplikace procesu lisování a nedílné závěrečné kroky zkoušení a trvalé identifikace. Analýza klade důraz na dodržování norem, jako je ASME B30.9, které jsou zásadní pro zajištění integrity vázacích prostředků a bezpečnosti všech zdvihacích operací v průmyslovém, stavebním a námořním prostředí na globálních trzích.
Key Takeaways
- Ocelové lano a jeho komponenty vždy vybírejte na základě konkrétního zatížení a podmínek prostředí.
- Vlámský spoj s okem je mechanicky lepší metoda ukončení vázacích mechanismů z ocelových lan.
- Správné lisování vyžaduje správný výběr matrice a pouzdra a kalibrovaný hydraulický lis.
- Pochopení toho, jak vyrobit ocelové lanové závěsy, pomáhá při identifikaci vysoce kvalitních a bezpečných produktů.
- Zkouška je povinným krokem k ověření skutečné únosnosti závěsu.
- Trvalé identifikační štítky jsou ze zákona vyžadovány a jsou nezbytné pro bezpečné používání a kontrolu.
- Nikdy nepoužívejte vak, který vykazuje známky poškození nebo nemá čitelný identifikační štítek.
Obsah
- Neviditelná síla: Dekonstrukce ocelového lana
- Krok 1: Základní volby: Výběr správného ocelového lana a jeho součástí
- Krok 2: Přesná příprava: Měření, stříhání a označování lana
- Krok 3: Srdce praku: Vytvoření spoje vlámského oka (očko s otočením dozadu)
- Krok 4: Zajištění spoje: Klíčová role kování
- Krok 5: Alternativní zakončení: Úvod do litých objímek
- Krok 6: Okamžik pravdy: Proof Testing a certifikace
- Krok 7: Závěrečné úpravy: Identifikace a příprava k doručení
- Často kladené otázky (FAQ)
- Závěr
- Reference
Neviditelná síla: Dekonstrukce ocelového lana
Když jsme svědky zvedání masivního objektu – segmentu mostu, lopatky větrné turbíny nebo přepravního kontejneru – do vzduchu, naši pozornost přirozeně upoutá velikost jeřábu a velikost nákladu. Žasneme nad předváděnou silou. Kritický spojovací bod, pružná ocelová šlacha, která nese celou zátěž, však často zůstává bez povšimnutí. Tímto spojením je ocelové lano. Představovat si ho jen jako kus kabelu znamená zásadně nepochopit jeho podstatu. Profesionálně vyrobené ocelové lano je technický nástroj, produkt přesnosti, materiálové vědy a nekompromisního závazku k bezpečnosti. Proces jeho výroby není jednoduchým sestavením, ale pečlivou transformací, kdy se surové ocelové lano tvaruje do certifikovaného zvedacího zařízení schopného bezpečně vykonávat svůj úkol tisíckrát.
Proč je správně vyrobený smyk záchranným lanem při zdvihacích operacích
Dalo by se odvolat na staré přísloví, že řetěz je jen tak silný, jako jeho nejslabší článek. Ve světě vázání je ukončení ocelového lana – oko nebo smyčka na jeho konci – téměř vždy tímto potenciálním slabým článkem. Nesprávně tvarované oko může snížit pevnost lana o více než 50 %, což vede ke katastrofálnímu selhání, které čeká na své. Proto metoda výroby není jen technickým detailem; je to samotná podstata spolehlivosti vázacího prostředku. Dobře vyrobený vázací prostředek rovnoměrně rozkládá napětí, odolává náročnému používání a jasně sděluje své limity prostřednictvím správného označení. Ztělesňuje slib bezpečnosti od výrobce ke koncovému uživateli. Pochopení toho, jak se tyto nástroje vyrábějí, vštěpuje hlubší uznání jejich funkce a umožňuje montérům, bezpečnostním manažerům a nákupčím rozlišovat mezi pouhým zbožím a zařízením, které zachraňuje životy. Umožňuje dívat se na výtah nejen s úžasem nad jeho silou, ale i s důvěrou v integritu spojení.
Pohled do výrobního procesu: Od surového kabelu k testovanému nástroji
Cesta od cívky surového ocelového lana k hotovému, certifikovanému smyčkovému lanu je několikastupňový proces, který spojuje řemeslné dovednosti s průmyslovou technologií. Začíná hlubokým pochopením materiálů – výběrem přesného typu ocelového lana pro zamýšlené použití. Poté následuje pečlivá příprava: lano musí být změřeno s absolutní přesností a čistě nařezáno, aby se zabránilo poškození jeho struktury. Jádrem výrobního procesu je vytvoření oka, nejčastěji technikou zvanou vlámský spoj oka, robustní, propletené vazby, která je mnohem pevnější než jednoduchá smyčka. Tento spoj je poté trvale upevněn v ocelovém pouzdře neboli feruli pomocí výkonného hydraulického lisu v procesu známém jako pěchování. Práce však ještě není hotová. Aby se ověřila jeho pevnost, smyčka prochází zkušební zkouškou, při které je vystavena zatížení mnohem většímu, než je její stanovená provozní mez. Teprve po absolvování této zkoušky a vybavení trvalou identifikační značkou se stává jedním z... odborně vyrobená ocelová lana připraveni na náročný svět manipulace s materiálem.
Řídící principy: Porozumění předpisům ASME B30.9 a OSHA
Výroba a používání vázacích prostředků z ocelových lan nejsou ponechány náhodě ani názorům. Řídí se přísným rámcem norem a předpisů, které byly vypracovány na základě desetiletí zkušeností a analýzy incidentů. Ve Spojených státech jsou primárními dokumenty normy Správy bezpečnosti a ochrany zdraví při práci (OSHA), zejména 29 CFR 1926.251 pro stavebnictví, a norma Americké společnosti strojních inženýrů (ASME) B30.9 „Vázací prostředky“. Tyto dokumenty poskytují plán pro bezpečnost a diktují vše od specifikací materiálů a výrobních metod až po kritéria kontroly a vyřazení z provozu. Například OSHA výslovně zakazuje používání uzlů k vytvoření oka a stanoví minimální požadavky na počet záhybů ve spoji (OSHA, 2022). Norma ASME B30.9 jde ještě dále a poskytuje podrobné pokyny, které většina renomovaných výrobců, včetně těch, kteří působí na globálních trzích v Evropě a na Středním východě, přijímá jako svůj základní standard kvality. Dodržování těchto norem není volitelné; je základní povinností odpovědného výrobce a primární zárukou bezpečnosti a výkonu vázací prostředky.
Krok 1: Základní volby: Výběr správného ocelového lana a jeho součástí
Ještě před provedením jediného řezu jsou učiněna nejdůležitější rozhodnutí v životnosti ocelového lana. Výběr samotného ocelového lana a komponentů, které budou tvořit jeho zakončení, je základem, na kterém je postavena jeho pevnost a trvanlivost. Jedná se o proces sladění materiálových vlastností s požadavky zdvihací aplikace, s ohledem na faktory, jako je hmotnost břemene, podmínky prostředí a dynamické síly působící při zdvihu. Volba provedená bez úplného pochopení těchto proměnných může ohrozit bezpečnost ještě před uvedením lana do provozu.
Pochopení anatomie ocelového lana: jádro, prameny a dráty
V nejzákladnější podobě je ocelové lano složitý stroj složený z mnoha pohyblivých částí. Skládá se ze tří hlavních komponent: drátů, pramenů a jádra. Jednotlivé ocelové dráty jsou zkrouceny dohromady a tvoří pramen. Několik těchto pramenů je poté spirálovitě uloženo kolem centrálního jádra, které slouží jako základ pro prameny. Hlavní úlohou jádra je podpírat prameny, udržovat jejich relativní polohu pod zatížením a zabránit rozdrcení lana.
Jádro je v této počáteční fázi pravděpodobně nejdůležitější volbou. Obvykle se dodává ve dvou hlavních variantách:
- Vláknové jádro (FC): Toto jádro je vyrobeno z přírodních vláken, jako je sisal, nebo syntetických materiálů, jako je polypropylen. Vláknitá jádra jsou pružnější a často se používají v aplikacích, kde se lano musí ohýbat přes menší kladky. Jsou však náchylnější k rozdrcení, nabízejí menší pevnost než ocelové jádro a jsou náchylná k tepelnému a chemickému poškození.
- Nezávislé jádro ocelového lana (IWRC): V podstatě se jedná o menší ocelové lano vložené jako jádro pro hlavní lano. IWRC poskytuje výrazně větší pevnost (přibližně o 7.5 % více než vláknité jádro stejné velikosti) a má mnohem větší odolnost vůči stlačení a teplu. Pro většinu těžkých zvedacích popruhů je IWRC standardní a preferovanou volbou díky své vynikající pevnosti a odolnosti, jak uvádějí pokyny bezpečnostních orgánů, jako je OSHA.
Počet drátů na pramen a počet pramenů na lano (např. klasifikace 6×19 nebo 6×37) určuje rovnováhu mezi odolností proti únavě a odolností proti oděru. Lano 6×37 má více menších drátů, díky čemuž je pružnější a odolnější vůči únavě z ohybu, ale náchylnější k oděru. Lano 6×19 má méně větších drátů, díky čemuž je odolnější vůči oděru, ale méně pružné.
| vlastnost | Nezávislé jádro drátěného lana (IWRC) | Fibre Core (FC) |
|---|---|---|
| Materiál | Samostatné, menší ocelové lano | Přírodní (např. sisal) nebo syntetické (např. polypropylen) vlákno |
| Pevnost | Vyšší; přidává ~7.5 % k pevnosti lana v tahu | Nižší; poskytuje primárně oporu, nikoli sílu |
| Odolnost proti rozdrcení | Vynikající; poskytuje pevnou oporu vnějším pramenům | Špatné až uspokojivé; při vysokém zatížení se snadno rozdrtí |
| Flexibilita | Méně flexibilní než FC | Flexibilnější než IWRC |
| Odolnost vůči teplu | Vynikající; snáší vyšší teploty | Špatné; vlákna se mohou při relativně nízkých teplotách spálit nebo roztavit |
| Běžné použití | Závěsy pro těžká zvedání, jeřábová lana, aplikace s vysokým zatížením | Lana pro všeobecné použití, aplikace vyžadující vysokou flexibilitu |
Dekódování Lay: Regular Lay, Lang Lay a jejich aplikace
„Vztah“ ocelového lana se vztahuje ke směru, ve kterém jsou dráty zkrouceny a tvoří prameny, a ke směru, ve kterém jsou prameny zkrouceny kolem jádra.
- Pravá regulární lay (RRL): Dráty v pramenech jsou zkrouceny doleva, zatímco prameny jsou zkrouceny kolem jádra doprava. Dráty se zdají být rovnoběžné s osou lana. Toto je nejběžnější typ ukládání pro univerzální lana a zdvihací popruhy. Má dobrou odolnost proti rozdrcení a je méně náchylný k rozmotávání.
- Lang Lay: Dráty a prameny jsou zkrouceny ve stejném směru. Tato konstrukce zvětšuje exponovaný povrch každého drátu, což zajišťuje vynikající odolnost proti oděru a únavě. Lana typu Lang lay jsou však náchylnější k drcení a mají silnou tendenci se rozplétat, což je činí nevhodnými pro zvedání jednotlivých částí a většinu běžných závěsných aplikací.
Pro drtivou většinu vázacích mechanismů z ocelových lan je standardní volbou Right Regular Lay díky své stabilitě a vyváženým vlastnostem.
Druh a pevnost materiálu: EIPS vs. EEIPS
Pevnost ocelového lana je určena jeho jakostí. Dvě nejběžnější jakosti používané pro zvedací popruhy jsou:
- Extra vylepšená pluhová ocel (EIPS): Toto bylo po mnoho let standardem pro vysokopevnostní ocelová lana. Nabízí vysokou pevnost v tahu a vynikající odolnost.
- Extra vylepšená pluhová ocel (EEIPS): Jak název napovídá, tato třída je přibližně o 10 % pevnější než EIPS stejného průměru. To umožňuje vyšší nosnost (WLL) se stejnou velikostí lana nebo použití menšího a lehčího lana pro stejnou nosnost.
Při specifikaci smyčky závisí volba mezi EIPS a EEIPS na požadovaném poměru pevnosti k průměru. Pro vysokokapacitní výtahy, kde je důležitá hmotnost a velikost smyčky, je EEIPS často preferovaným materiálem. Všichni renomovaní výrobci označují své smyčky jmenovitou nosností na základě použité třídy lana (OSHA, 2022).
Výběr správných koncových armatur: očnice, pouzdra a objímky
Zakončovací hardware je stejně důležitý jako samotné lano.
- Náprstky: Tyto drážkované kovové prvky se umisťují do oka smyčky. Jejich účelem je chránit lano v místě kontaktu. Bez očnice by se oko při umístění na hák prudce ohnulo, což by způsobilo extrémní namáhání jednotlivých drátů a vedlo by k předčasnému selhání. Odolné očnice jsou nezbytné pro dlouhou životnost smyčky.
- Objímky (ferule): Jedná se o kovové objímky, které se navlékají (nalisují) na konce spoje, aby se zajistil. Obvykle se vyrábějí z uhlíkové oceli, nerezové oceli nebo hliníku. Uhlíková ocel je nejběžnější pro běžné průmyslové smyčky díky své pevnosti a cenové efektivitě. Objímka musí být dimenzována přesně na průměr lana.
- Zásuvky: Jedná se o vysoce pevné spojky připevněné ke konci lana, obvykle pomocí roztaveného zinku (zalévací hmoty) nebo pryskyřice (epoxidové pryskyřice). Objímky nabízejí nejvyšší možnou účinnost zakončení (100 % pevnosti lana v tahu) a používají se v kritických aplikacích, jako jsou mostní závěsná lana a některé těžké jeřábové kladkostroje.
Výběr každé z těchto komponent musí být proveden společně, aby se zajistilo, že lano, očko a pouzdro jsou kompatibilní a vhodně dimenzované pro zamýšlené zatížení.
Krok 2: Přesná příprava: Měření, stříhání a označování lana
Po výběru komponentů začíná fyzická výroba. Tato fáze je fází přesnosti a péče. Na rozdíl od zpracování dřeva nebo jiných řemesel, kde lze chybu snadno opravit, je chyba při řezání nebo přípravě ocelového lana často nevratná, což vede k plýtvání materiálem a ohrožení bezpečnosti. Principy „dvakrát měř, jednou řež“ jsou povýšeny na kritický bezpečnostní příkaz. Každý krok provedený v této přípravné fázi má přímý vliv na geometrii a integritu konečného spoje.
Zlaté pravidlo měření: Výpočet délky řezu
Prvním krokem je určení přesné délky ocelového lana potřebné pro jednu smyčku. To není tak jednoduché jako uříznutí kusu lana na požadovanou konečnou délku. Vytvoření ok, zejména vlámského spoje oka, „spotřebuje“ určité množství lana. Tomu se říká „navíjení“. Délka navíjení závisí na průměru lana a velikosti vytvářeného oka.
Vzorec je jednoduchý: Délka řezu = Hotová délka závěsu + (Délka navíjení na oko × 2)
Renomovaní výrobci mají standardizované tabulky navíjení založené na rozsáhlém testování a zkušenostech. Například ocelové lano o průměru 1 palec může vyžadovat 30 palců navíjení pro každé standardní vlámské oko. Pro výrobu smyčky o délce 10 stop (120 palců) by tedy výpočet byl: Délka řezu = 120 palců + (30 palců × 2) = 180 palců (nebo 15 stop)
Pomocí kalibrovaného ocelového metru se tato délka přesně vyznačí na ocelovém lanu. Chyba i o palec může vést k tomu, že smyčka neodpovídá specifikaci, což může způsobit problémy s vyvážením zátěže u víceramenných uzdeček.
Umění čistého řezu: Nástroje a techniky
Řezání ocelového lana není jako řezání plné tyče. Jeho pramenná struktura ho činí náchylným k deformaci a třepení, pokud není správně řezáno. Roztřepený nebo rozdrcený konec téměř znemožňuje následný proces spojování a může poškodit vnitřní strukturu lana v blízkosti řezu.
V profesionálním výrobním závodě je preferovanou metodou použití hydraulických nůžek nebo vysokorychlostního abrazivního řezacího kotouče.
- Hydraulické nůžky: Tyto výkonné nástroje umožňují rychlý a čistý řez stříháním lana mezi dvěma kalenými ocelovými čepelemi. Jsou efektivní pro velkoobjemovou výrobu.
- Brusné kotouče: Abrazivní rozbrušovací pily zajišťují vynikající povrchovou úpravu. Vysoká rychlost a abrazivní materiál čistě proříznou dráty a mohou dokonce mírně svařit konce, což pomáhá předcházet třepení. Tato metoda vyžaduje řádné větrání a osobní ochranné prostředky (OOP) kvůli vznikajícím jiskrám a prachu.
U jakékoli metody řezání by mělo být lano bezpečně upnuto na obou stranách linie řezu, aby se zabránilo jeho kroucení nebo deformaci během řezání.
Chytání se konců: Proč tento neobchodovatelný krok zabraňuje katastrofě
Ihned po přeříznutí, a někdy i předtím, musí být konce lana „zachyceny“. Zachycení je proces pevného omotání drátu malého průměru (běžný je žíhaný železný zachycovací drát) kolem hlavního ocelového lana, aby se všechny prameny a dráty udržely v jejich původní strukturální poloze.
Proč je to tak důležité? Bez řádného uchycení způsobí spirálové napětí v lanu, že se prameny v okamžiku dokončení řezu oddělí od jádra. To nejenže vytváří nepořádný a roztřepený konec, ale také narušuje „uložení lana“, tedy přesné uspořádání pramenů. Toto narušení se může rozšířit o několik centimetrů nebo dokonce stop dolů po lanu a vytvořit vnitřní nerovnováhu, kterou nelze vidět, ale která snižuje pevnost lana.
Správné ovázání by mělo být pevné, úhledné a mělo by mít délku alespoň stejnou jako průměr ocelového lana. U větších lan se často používá vícenásobné ovázání. Tento jednoduchý a nízkonákladový krok je jedním z nejdůležitějších pro zajištění kvality a integrity celého výrobního procesu.
Značení pro spoj: Plán pro dokonalé oko
Jakmile je lano uříznuto na správnou délku a konce jsou uchyceny, musí být označeno, aby se napomohlo vytvoření spoje s okem. Pomocí standardní délky navíjení od výrobce (např. 30 palců pro 1-palcové lano) se na lano od konce vytvoří jasná značka. Tato značka označuje bod, do kterého budou prameny uvolněny. Druhá značka se často vytvoří k označení základny oka, kde bude umístěn bubínek.
Tyto značky lze udělat odolným barevným fixem nebo křídou. Přesnost je zde zásadní. Špatně umístěná značka vede k nesprávně dimenzovanému oku nebo nesprávně vytvořenému spoji, což je obojí důvod k odmítnutí smyčky během závěrečné kontroly. Tento proces značení vytváří plán pro složitou práci spojování, která následuje.
Krok 3: Srdce praku: Vytvoření spoje vlámského oka (očko s otočením dozadu)
Nyní se dostáváme k nejsložitější a nejdovednější části výrobního procesu: vytvoření vlámského očkového spoje. Zde se prolíná řemeslné zpracování a mechanické principy. Vlámské oko není jen smyčka; je to pečlivě zkonstruované, vzájemně propojené zakončení, které si zachovává velmi vysoké procento pevnosti původního lana. Jeho konstrukce je důmyslně jednoduchá v konceptu, ale náročná v provedení. Je všeobecně považována za lepší než starší metody, jako jsou ručně zastrkované spoje pro použití s klínovými návleky.
Teorie vlámského oka: Vynikající mechanické spojení
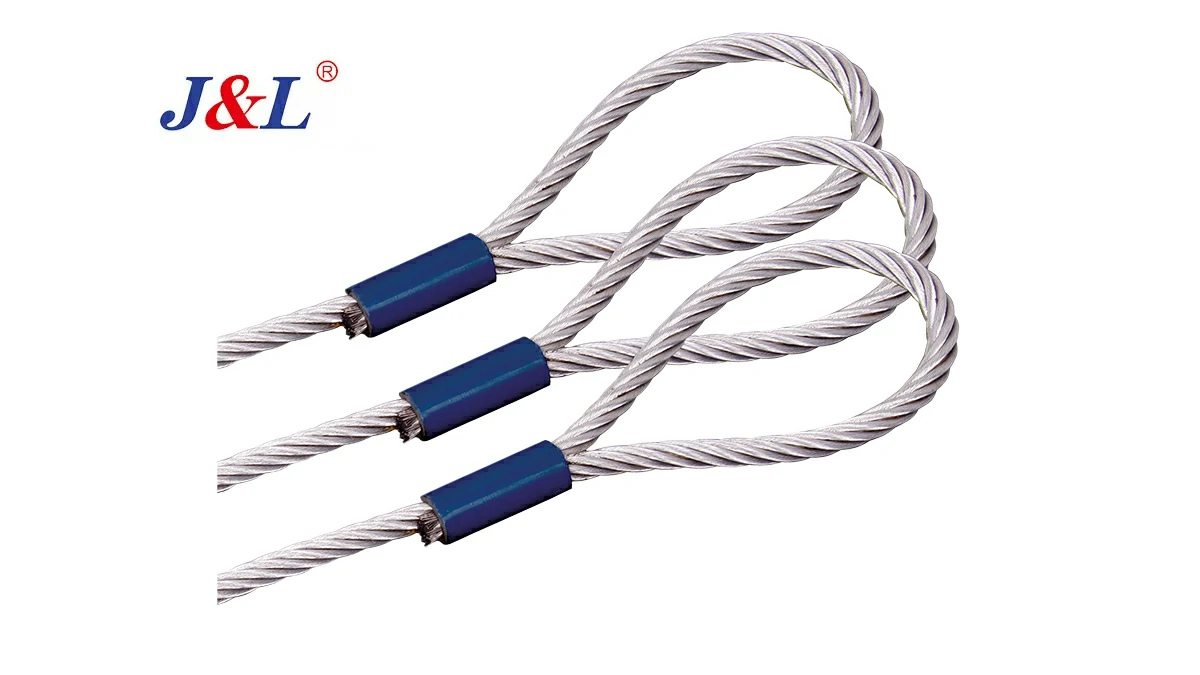
Představte si standardní šestipramenné ocelové lano. Pro vytvoření vlámského oka se lano rozvine do dvou skupin po třech pramenech – tři souvislé prameny a jejich tři odpovídající prameny z druhé strany. Jedna skupina se poté položí zpět na sebe a vytvoří oko, a druhá skupina se položí do dutin první skupiny, čímž se tělo lana znovu vytvoří v opačném směru. Výsledkem je mechanické propletení, kdy se obě poloviny lana účinně svírají.
Pevnost tohoto spoje pramení ze skutečnosti, že není závislý pouze na tření. Když se na očko působí napětím, obě propojené poloviny spoje se k sobě přitáhnou. Toto mechanické spojení je pak trvale zajištěno lisovanou objímkou. Kombinace vlámského oka a správně lisované objímky může dosáhnout účinnosti ukončení 95 % nebo více katalogové pevnosti v tahu lana, což je výrazně více než to, čeho lze dosáhnout pomocí svorek na ocelová lana nebo většiny ručně zastrkovaných spojů.
Rozplétání pramenů: Jemný a metodický proces
Proces začíná na konci správně uchyceného a označeného ocelového lana.
- Odstraňte zadření: Dočasný zajišťovací drát se opatrně odstraní.
- Oddělte jádro: IWRC neboli vláknité jádro se vytáhne ze středu lana až po dříve vytvořenou značku spoje. Jádro se poté odřízne a vyhodí.
- Rozdělte prameny: Šest vnějších pramenů je pečlivě rozděleno do dvou skupin po třech. To je nutné provést opatrně, aby se zabránilo zauzlení nebo ohnutí jednotlivých drátů. Běžnou praxí je oddělit tři sousední prameny od ostatních tří. Vzniknou tak dvě „nohy“ po třech pramenech.
- Jemně narovnejte: Volné prameny se jemně opracují, aby se odstranil část spirálového tvaru, který si lano zachovalo. Díky tomu se s nimi v dalším kroku snáze manipuluje. Lze použít kladivo a rovný povrch, ale je třeba se vyhnout nadměrné síle.
Tento proces rozmotávání vyžaduje cit pro lano. Zkušený zpracovatel pracuje s přirozenými vlastnostmi lana, nikoli proti nim, a roztahuje prameny od sebe, aniž by je jakkoli poškodil.
„Manželství“ dvou polovin: Propojení živých a slepých uliček
To je „kouzlo“ vlámského oka.
- Tvoří oko: Jedna ze třípramenných „nohou“ se ohne dozadu a vytvoří oko požadované velikosti. Bod, kde se setkává s hlavní částí lana, by se měl shodovat s druhou značkou vytvořenou během přípravné fáze.
- Propletení pramenů: Druhá třípramenná část lana se poté pečlivě vetká do údolí nebo mezer, které zůstaly v první části lana. Zpracovatel pracuje od základny očka zpět ke konci lana a každý ze tří pramenů pokládá do prázdné drážky. Cílem je dokonale znovu vytvořit původní strukturu lana, ale s prameny, které nyní probíhají v opačných směrech a prolínají se.
- Zastrčení ocasů: Proces pokračuje, dokud nejsou konce všech šesti pramenů úhledně spojeny k sobě. Výsledkem je symetrický, těsně tvarovaný spoj, kde hlavní část lana plynule přechází do očka.
Hotový spoj by měl vypadat a působit jako souvislý kus lana. Neměly by být žádné výrazné mezery, zkřížené prameny ani shluky. Tento krok svědčí o dovednostech a smyslu pro detail zhotovitele.
Vložení náprstku: Ochrana integrity oka
Před úplným utažením zámkového popruhu se do očka zasune bubínek. Bubínek musí mít správnou velikost pro průměr lana. Příliš malý bubínek lano svírá, zatímco příliš velký bude uvolněný a neposkytne dostatečnou oporu. Oko je těsně připevněno k drážce bubínku. Účelem bubínku je poskytnout velkou, hladkou dosedací plochu, která chrání jednotlivé dráty před koncentrovaným tlakem a ostrým ohybem, ke kterému by došlo, kdyby bylo oko umístěno přímo na háku. Je to kritická opotřebitelná součást, která dramaticky prodlužuje životnost smyčky.
Časté chyby při svařování a jak se jim vyhnout
I u zkušených výrobců se mohou stát chyby. Znalost běžných úskalí je klíčem ke kontrole kvality.
- Nesprávný počet pramenů: Náhodné rozdělení lana na 4/2 místo 3/3 vytvoří nevyvážený a nebezpečný spoj.
- Zkřížené prameny: Během procesu proplétání, když se jeden pramen kříží přes druhý namísto toho, aby ležel ve správném údolí, vytváří se vyvýšené místo a bod koncentrace napětí.
- Volný spoj: Pokud nejsou prameny pevně utaženy a správně spojeny, výsledný spoj bude uvolněný a nedosáhne požadovaného mechanického zámku.
- Zalomené dráty: Použití příliš velké síly nebo nevhodných nástrojů k odvíjení nebo opětovnému pokládání pramenů může způsobit ostré ohyby nebo zalomení jednotlivých drátů a vytvořit tak slabá místa.
Po vytvoření spoje se provede důkladná vizuální kontrola, která zkontroluje tyto a další vady, než se přistoupí k dalšímu, nevratnému kroku: lisování.
Krok 4: Zajištění spoje: Klíčová role kování
Jakmile je vlámské oko dokonale vytvarované, musí být trvale zajištěno. Toho se dosahuje pěchováním. Proces pěchování vezme pečlivě vyrobený spoj a uzamkne ho do pevného, jednotného zakončení. Je to forma průmyslové alchymie, která transformuje soubor tkaných pramenů a duté pouzdro do jednoho kusu oceli pomocí obrovského tlaku. Tento krok je nevratný a naprosto zásadní pro konečnou pevnost smyčky.
Co je to kování? Ocel kovaná za studena pro maximální bezpečnost
Kování za studena je proces kování za studena. Je důležité si uvědomit, že se při něm nepoužívají tepla jako při svařování. Hydraulický lis vyvíjí obrovský tlak na sadu nástrojů, které obklopují ocelovou objímku (feruli) umístěnou přes spoj. Tento tlak, často stovky tun, nutí ocel objímky „protékat“ do dutin a údolí pramenů ocelového lana pod ní.
Kov pouzdra se deformuje a důkladně se přizpůsobí každému drátu, čímž vytvoří téměř dokonalý 360stupňový úchop. Tento proces v podstatě vytváří z pouzdra a lana, které obsahuje, jeden pevný celek. Tření a mechanické spojení jsou tak silné, že při správném provedení se lano přetrhne dříve, než se spoj vytáhne z nalisovaného pouzdra. To je konečný cíl bezpečného zakončení.
Výběr správné objímky (ferule): Na materiálu a velikosti záleží
Pouzdro není jen tak ledajaký kus kovu. Je to konstrukční součástka navržená speciálně pro tento účel. Výběr správného pouzdra je naprosto zásadní.
- Velikost: Průměr návleku musí být přesně přizpůsoben průměru ocelového lana. Příliš velký návlek nebude mít dostatečný tlak pro správné protékání a uchopení lana, což bude mít za následek slabé zakončení, které by mohlo pod zatížením proklouznout. Příliš malý návlek nebude pasovat na spoj nebo může při namáhání poškodit prameny lana.
- Materiál: Návleky se nejčastěji vyrábějí z uhlíkové oceli, která je vhodná pro většinu průmyslových zdvihacích aplikací. Pro námořní nebo chemicky korozivní prostředí se používají návleky z nerezové oceli. K dispozici jsou také hliníkové návleky, ale obvykle se používají pro lana menšího průměru a mají odlišné vlastnosti pěchování.
| Materiál rukávů | Primární charakteristiky | Běžné aplikace |
|---|---|---|
| Uhlíková ocel | Vysoká pevnost, vynikající odolnost, cenová dostupnost. Obvykle pozinkované pro odolnost proti korozi. | Zvedací popruhy pro všeobecné použití a těžké průmyslové použití. Průmyslový standard. |
| Nerezová ocel | Vynikající odolnost proti korozi, zejména ve slané vodě a chemickém prostředí. Dražší než uhlíková ocel. | Námořní a pobřežní lanoví, chemické závody, zařízení na zpracování potravin. |
| Hliník | Lehká, v některých prostředích dobrá odolnost proti korozi. Měkčí než ocel. | Lehčí aplikace, architektonické vybavení, závěsy menšího průměru. Není určeno pro těžké průmyslové použití. |
Kovací lis: Pochopení stroje
Kovací lis je srdcem celého procesu. Jedná se o výkonné hydraulické stroje schopné generovat síly od 50 tun do více než 3 000 tun. Lis se skládá z hydraulické jednotky a lisovací hlavy, která drží matrice.
- Umírá: Závitořezné matrice jsou nástroje z kalené oceli, které tvarují objímku. Dodávají se v párech a mají v sobě vyfrézovanou dutinu, která odpovídá požadovanému konečnému průměru objímky „po lisování“. Každá kombinace velikosti lana a objímky má specifickou sadu závitořezných matric. Použití nesprávných závitořezných matric je kritická chyba, která zaručuje nesprávné lisování.
- Kalibrace: Lis musí být pravidelně kalibrován, aby se zajistilo, že poskytuje správný tlak. Proces lisování je založen na dosažení určitého procentuálního zmenšení průměru objímky. Toho lze dosáhnout pouze pomocí správně fungujícího a kalibrovaného stroje.
Proces lisování krok za krokem: Od umístění až po finální lisování
- Umístění rukávu: Správná objímka se nasune na ocelové lano a pečlivě se umístí tak, aby pokryla celou oblast spoje až k základně bubínku.
- Výběr a instalace matrice: Správná sada matric se vybere ze skladu a bezpečně se instaluje do lisovacího lisu.
- Pozice v tisku: Sestava závěsu se umístí do lisu s objímkou vystředěnou v dutině nástroje. Orientace je důležitá; mnoho objímek vyžaduje více „zákusů“ nebo lisů a musí být provedeny ve správném pořadí a poloze, jak je specifikováno výrobcem.
- Tisk: Obsluha aktivuje lis. Matrice se uzavřou kolem objímky a hydraulický tlak se zvyšuje, dokud není dosaženo požadované komprese. Obsluha musí nosit vhodné OOPP, včetně ochranných brýlí a rukavic, a nesmí se dotýkat oblasti lisu.
- Uvolnění a kontrola: Tlak se uvolní, matrice se otevřou a popruh se odstraní. Zlisovaná část bude na dotek teplá díky intenzivnímu tlaku, ale neměla by být nadměrně horká.
Kontrola po lisování: Ověření úspěšného lisu
Proces pěchování není dokončen, dokud není provedena důkladná kontrola.
- Změřte průměr: Nejdůležitější kontrolou je změření průměru objímky po lisování pomocí posuvného měřítka. Tento „průměr po lisování“ musí spadat do velmi úzké tolerance stanovené výrobcem objímky (např. +/- 0.5 mm). Příliš velký průměr naznačuje, že nebyl aplikován dostatečný tlak. Příliš malý průměr může znamenat, že lano bylo nadměrně stlačeno a poškozeno.
- Zkontrolujte blikání: Obsluha zkontroluje spoj, kde se obě poloviny raznice setkaly. Malá, tenká linie „přelití“ (vytlačený přebytečný kov) je normální. Nadměrné přelití však může naznačovat přetlakování nebo opotřebení raznic.
- Vizuální kontrola: Celý povrch objímky se kontroluje, zda se na ní během procesu pěchování nevyskytují praskliny nebo vady. Kontroluje se také oblast, kde lano vstupuje do objímky, aby se zajistilo, že nedošlo k poškození drátů.
Jakákoli smyčka, která neprojde touto kontrolou po lisování, musí být okamžitě sešrotována. Nesprávně lisovanou smyčku nelze nijak „opravit“; celá smyčka musí být znovu vyrobena od nuly.
Krok 5: Alternativní zakončení: Úvod do litých objímek
Ačkoli je vlámské oko s lisovanou objímkou nejběžnějším zakončením pro vázací prostředky z ocelových lan, není to jediná metoda. V některých vysoce náročných nebo specializovaných aplikacích je preferovanou volbou litá objímka, známá také jako zalévací objímka. Pochopení této alternativy poskytuje ucelenější obraz o technologii zakončování ocelových lan. Lité objímky jsou známé tím, že dosahují nejvyšší možné účinnosti zakončení, přičemž spoj efektivně hodnotí 100 % vlastní pevnosti v tahu ocelového lana.
Kdy zvolit objímku před lisovaným okem
Rozhodnutí o použití litého hrdla je dáno specifickými požadavky aplikace. Často se specifikuje pro:
- Trvalé nebo polotrvalé instalace: Například hlavní nosná lana na visutých mostech, kotevní lana pro komunikační věže a stojící lana na velkých konstrukcích.
- Aplikace s vysokou únavou: V situacích, kdy je zakončení vystaveno neustálým vibracím nebo kolísavému zatížení, může pevná a jednotná povaha litého hrdla nabídnout vyšší únavovou životnost ve srovnání s lisovaným okem.
- Extrémní zatížení/kritické zdvihy: U některých z nejtěžších konstrukčních výtahů poskytuje 100% účinnost zalévací objímky nejvyšší možnou bezpečnostní rezervu.
- Konec za koncem: U dlouhých jeřábových zdvihacích lan umožňují objímky odpojení lana a jeho spojení „koncem za koncem“, čímž se opotřebení rovnoměrněji rozloží po celou dobu jeho životnosti.
Proces „broomingu“: Příprava drátu pro zásuvku
Příprava pro litou objímku se radikálně liší od přípravy pro spojování. Konec ocelového lana se připraví tak, aby připomínal „koště“.
- Zabavení: Na lano se v určité vzdálenosti od konce, která odpovídá délce košíku zásuvky, aplikuje velmi těsné uchycení.
- Odvíjení drátů: Prameny lana se od konce zpět k místu zachycení rozvinou. Poté se jednotlivé dráty každého pramene rozvinou a zcela oddělí od sebe.
- Čištění: Toto je klíčový krok. „Ometené“ dráty musí být pečlivě očištěny od veškerého maziva a nečistot. To se obvykle provádí pomocí rozpouštědla a drátěných kartáčů. Účinnost konečného spoje závisí výhradně na čistotě drátů. Jakýkoli zbytkový mazací tuk zabrání správnému přilnutí licího média.
- Umístění zásuvky: Očištěné a ometené dráty se poté zasunou do kuželového koše objímky. Dráty by měly být v koši rovnoměrně rozloženy a konec těsnicího kroužku by měl být přímo u dna koše. Sestava se poté ve spodní části utěsní šamotovou hlínou nebo tmelem, aby se zabránilo úniku roztaveného licího média.
Licí médium: Zinek vs. pryskyřice (epoxid)
K vyplnění objímky a ukotvení vodičů se používají dva hlavní materiály:
- Zinek (Spelter): Toto je tradiční metoda. Vysoce čistý zinek se zahřeje do roztaveného stavu (kolem 800–900 °F nebo 430–480 °C) a poté se nalije do objímky. Jak zinek chladne a tuhne, vytvoří dokonalý kuželovitý klín, který mechanicky uzamkne dráty do kuželového tvaru objímky. Tato metoda vyžaduje specializované topné zařízení a přísnou regulaci teploty.
- Pryskyřice pro upevnění drátů (epoxidová): Modernější alternativou je použití dvousložkové epoxidové pryskyřice. Pryskyřice a tvrdidlo se smíchají a poté se nalijí do objímky při pokojové teplotě. Pryskyřice vytvrzuje po dobu několika hodin a vytváří pevnou, vysoce pevnou vazbu s vodiči a objímkou. Lití pryskyřice zabraňuje nebezpečí spojeným s roztaveným kovem a je často preferováno pro aplikace v terénu.
Postup lití: Úkol vyžadující maximální pečlivost
Ať už se používá zinek nebo pryskyřice, proces lití musí být proveden správně.
- Pro zinek: Objímka musí být předehřátá, aby se odstranila vlhkost a zabránilo se příliš rychlému ochlazování roztaveného zinku. Samotný zinek musí mít správnou teplotu – příliš chladný nebude správně téct; příliš horký může žíhat (změkčit) dráty a snižovat jejich pevnost. Odlévání musí být prováděno jedním, plynulým pohybem, aby se zabránilo vzniku dutin.
- Pro pryskyřici: Obě složky musí být smíchány v přesném poměru stanoveném výrobcem a po správnou dobu. Směs se poté pomalu nalije do svisle orientované objímky, aby mohly uniknout vzduchové bubliny.
Po odlití musí být objímka před jakýmkoli zatížením ponechána po předepsanou dobu vychladnout nebo vytvrdnout. Proces vytváření litého zakončení objímky je specializovaná dovednost, která vyžaduje specifické školení a certifikaci. Je to jasný příklad toho, jak důležitá je metoda výroby pro výkon součásti vybavení.
Krok 6: Okamžik pravdy: Proof Testing a certifikace
Ocelová lanová smyčka není po lisování spoje nebo zalití objímky skutečně hotová. I když může vypadat hotová, její integrita je stále pouze teoretická. Posledním, nesporným krokem ve výrobním procesu je podrobení smyčky zkušební zkoušce. Jedná se o kontrolovanou destruktivní zkoušku prováděnou na vzorku nebo nedestruktivní zkoušku prováděnou na každé jednotlivé smyčce, která ověřuje její konstrukci a únosnost. Jedná se o závěrečnou zkoušku smyčky a její složení je jediný způsob, jak potvrdit, že je způsobilá k provozu.
Proč je testování důkazů nevyjednatelné
Důkazní testování plní několik klíčových funkcí:
- Ověřuje výrobu: Jde o konečnou kontrolu kvality výrobního procesu. Správně vyrobené vlámské oko a zápustka vydrží zkušební zatížení. Špatně vyrobené oko selže ve zkušebním stroji, nikoli v terénu, kde jsou ohroženy životy a majetek. Může odhalit skryté vady, jako je nesprávná zápustka, poškozený drát nebo vadný spoj, které nemusí být pouhým okem viditelné.
- Usazuje komponenty: Zkušební zatížení pomáhá „upevnit“ součásti smyčky. Pevně upevní bubínek v očku a způsobí, že se prameny spoje pevně natáhnou do své konečné, ustálené polohy.
- Splňuje regulační požadavky: U mnoha typů vázacích prostředků a aplikací je ověřovací zkouška povinným požadavkem podle bezpečnostních norem. Například předpis OSHA 1926.251(c)(15)(ii) stanoví, že všechny přivařené koncové spoje musí být výrobcem ověřeny při dvojnásobku jejich jmenovité nosnosti. I když ne všechny nové vázací prostředky z ocelových lan vyžadují ověřovací zkoušku podle OSHA, přísnější norma ASME B30.9 je měřítkem pro kvalitní výrobu a vyžaduje ověřovací zkoušku pro všechny vázací prostředky se svařovanými nebo vyrobenými tvarovkami. Renomovaní výrobci provádějí ověřovací zkoušky svých vázacích prostředků jako standardní postup.
Postup zkušebního testu: Aplikace zatížení
Zkušební zkouška se provádí na specializovaném zařízení zvaném horizontální zkušební stroj na tah. Tyto stroje jsou schopny tahat obrovskou, přesně řízenou silou.
- Zajištění popruhu: Smyčka se rozloží na zkušebním stole a její oka se připevní ke kotevním bodům stroje.
- Aplikace zatížení: Hydraulický píst začne na smyčku působit tahovým zatížením a natahovat ji. Zatížení se zvyšuje postupně a plynule, bez jakéhokoli rázového zatížení.
- Hodnota zkušebního zatížení: Standardní zkušební zatížení pro vázací lanko z ocelového lana je dvojnásobkem (200 %) jeho určeného vertikálního provozního zatížení (WLL). Například vázací lanko s WLL 5 tun by bylo zkoušeno na 10 tun.
- Udržení zátěže: Smyčka se drží při plném zkušebním zatížení po stanovenou dobu, obvykle jednu nebo dvě minuty, aby se zajistilo, že je stabilní a nevykazuje žádné známky prokluzování nebo selhání.
- Uvolnění zátěže: Zátěž se poté postupně uvolňuje.
Kontrola po zkoušce: Hledání známek selhání
Po odstranění zátěže je smyčka podrobena další důkladné kontrole. Inspektor hledá:
- Prokluzování rukávu: Před zkouškou se na laně ve spodní části objímky vyznačí značky. Po zkoušce inspektor zkontroluje, zda se tyto značky nepohnuly, což by naznačovalo, že se spoj v objímce proklouzl – což je automatický důvod k zamítnutí.
- Přerušené dráty: Celé tělo smyčky a zejména oblast kolem rukávů se kontroluje, zda během zkoušky nebyly přetrženy žádné dráty.
- Deformace: Kování, jako je bubínek a případné háčky, se kontroluje, zda nevykazuje známky roztažení, ohýbání nebo prasklin. Samotné pouzdro se znovu změří, aby se zajistilo, že se jeho rozměry nezměnily.
Závěs, který projde touto následnou kontrolou, prokázal svou schopnost bezpečně zvládat jmenovitou nosnost s výraznou bezpečnostní rezervou.
Osvědčení o zkoušce: Oficiální rodný list Slinga
Pro každý závěs, který je ověřen, vygeneruje výrobce certifikát o zkoušce. Tento dokument je oficiálním záznamem závěsu. Není to jen kus papíru; je to právní dokument, který potvrzuje shodu a bezpečnost závěsu. Řádný certifikát o zkoušce bude obsahovat:
- Unikátní sériové číslo nebo identifikátor, který je také uveden na štítku popruhu.
- Velikost, třída a konstrukce ocelového lana.
- Úplný popis smyčky, včetně její délky a typu koncových armatur.
- Stanovená nosnost (WLL) závěsu.
- Zkušební zatížení, které bylo aplikováno.
- Datum testu.
- Jméno a podpis zkušebního orgánu nebo výrobce.
Tento certifikát by měl koncový uživatel uchovávat po celou dobu životnosti vaku.
Důležitost sledovatelnosti
Unikátní sériové číslo na smyčce a certifikátu vytváří řetězec sledovatelnosti. To umožňuje uživateli nebo inspektorovi vysledovat konkrétní smyčku až k šarži ocelového lana, ze které byla vyrobena, a ke konkrétnímu testu, který podstoupila. Tato sledovatelnost je nezbytná pro kontrolu kvality, vyšetřování nehod a správu bezpečného a vyhovujícího úložného prostoru pro takeláž. Je charakteristickým znakem profesionálního a zodpovědného výrobce.
Krok 7: Závěrečné úpravy: Identifikace a příprava k doručení
Poté, co je smyčka odborně vyrobena a úspěšně prošla zkušební zkouškou, prochází závěrečnými kroky, které ji připraví na dlouhou a bezpečnou životnost. Tyto finální úpravy nejsou pouze kosmetické; jsou klíčové pro sdělení možností a omezení smyčky koncovému uživateli a pro zajištění souladu s mezinárodními bezpečnostními normami. Tato závěrečná fáze transformuje testovanou součást na plně funkční a vyhovující kus zvedacího zařízení.
Identifikační štítek: DNA praku
Snad nejdůležitější součástí, která se na konci procesu připevňuje k popruhu, je jeho identifikační štítek. Tento štítek je hlasem popruhu a poskytuje montérovi všechny základní informace potřebné k jeho bezpečnému používání. Chybějící nebo nečitelný štítek je jedním z hlavních důvodů, proč je popruh během denní kontroly vyřazen z provozu.
Bezpečnostní normy, jako například OSHA 1926.251(c)(16), stanoví, jaké informace musí být uvedeny na štítku. Štítek pro ocelové lanové závěsy, který splňuje požadavky, bude obsahovat:
- Název nebo ochranná známka výrobce: Tím se zavádí odpovědnost.
- Velikost: Jmenovitý průměr ocelového lana (např. 1 palec nebo 26 mm).
- Počet nohou: Pro uzdečkové popruhy (např. 2-nohé, 4-nohé).
- Jmenovité nosnosti (mezní pracovní zatížení): Toto je nejdůležitější informace. Štítek musí uvádět nosnost smyčky u tří hlavních typů závěsů: vertikální, uzděný a košový. U vícepramenných uzděných smyček se nosnost obvykle udává na základě specifického úhlu smyčky (např. 60 stupňů).
- Úhel závěsu: Úhel, na kterém je založena pevnost uzdy.
Mnoho výrobců také na štítku uvádí jedinečné sériové číslo, které odkazuje na certifikát o zkušební zkoušce a výrobní záznamy, čímž je zajištěna úplná sledovatelnost.
Způsoby označování: Kovová razítka, Gravírované destičky
Štítek musí být dostatečně odolný, aby vydržel drsné prostředí staveniště nebo průmyslového závodu. Papírové nebo plastové štítky nestačí. Renomovaní výrobci používají robustní metody:
- Štítky z raženého kovu: Informace jsou vyraženy do silné hliníkové nebo nerezové ocelové štítky.
- Gravírované desky: Informace jsou strojově gravírovány pro maximální čitelnost a trvanlivost.
Štítek je bezpečně připevněn k závěsu, často pomocí vlastního malého ocelového lana, na místě, kde je snadno přístupný pro kontrolu, ale je nepravděpodobné, že by se během zvedání rozdrtil nebo zachytil.
Závěrečné kontroly kvality
Než je smyčka zabalena k přepravě, prochází poslední komplexní kontrolou kvality. Vyškolený inspektor provede:
- Ověřte, zda je délka závěsu v rámci stanovené tolerance.
- Ověřte, zda jsou informace na štítku správné a odpovídají specifikacím vaku.
- Proveďte závěrečnou vizuální kontrolu celého popruhu a hledejte případné kosmetické vady, ostré hrany na rukávech nebo jiné anomálie.
- Ujistěte se, že byl vygenerován certifikát o zkušební zkoušce a že je přiřazen k sériovému číslu vaku.
Tato závěrečná kontrola je pro výrobce poslední příležitostí, jak se ujistit, že produkt opouštějící jeho závod splňuje jeho vlastní vysoké standardy a očekávání zákazníků ohledně bezpečnosti a kvality.
Správné skladování a manipulace s novými smyčkami
Odpovědnost výrobce se vztahuje i na zajištění toho, aby smyčka dorazila na místo zákazníka v perfektním stavu. Nové smyčky jsou často srolovány, mazány a baleny, aby byly chráněny před poškozením a korozí během přepravy a skladování. Koncoví uživatelé by měli také dodržovat osvědčené postupy pro skladování svých smyček. Měly by být skladovány na čistém a suchém místě nad zemí, mimo dosah korozivních chemikálií, extrémního tepla a mechanického poškození. Zavěšení smyček na vyhrazený stojan je ideálním způsobem skladování. Správné skladování zabraňuje zalomení, korozi a dalšímu poškození, které může zkrátit životnost smyčky ještě před jejím začátkem. Pochopením tohoto kompletního 7krokového procesu jsou uživatelé lépe vybaveni k pořízení, kontrole a bezpečnému používání nejkvalitnějších materiálů. certifikované a testované vázací lana z ocelových lan dostupné na trhu.
Často kladené otázky (FAQ)
Mohu si vyrobit vlastní vázací lanko z ocelového lana na staveništi?
I když se to může zdát možné, výroba vlastních závěsů na staveništi pomocí metod, jako jsou spony na ocelové lana, se důrazně nedoporučuje a často je zakazují bezpečnostní předpisy pro účely zvedání. Norma OSHA 1926.251(c)(4)(iii) výslovně uvádí, že oka v uzdě nebo závěsech na ocelové lana nesmí být tvořena sponami na ocelové lana. Spony na ocelové lana jsou určeny pro dočasné použití a mohou výrazně snížit pevnost lana, pokud nejsou perfektně nainstalovány. Profesionální výroba závěsů vyžaduje specializované vybavení, jako jsou hydraulické lisovací kleště a zkušební stroje, aby byla zajištěna bezpečnost a shoda s normami ASME B30.9.
Jaký je rozdíl mezi lisovanou objímkou a zalévací objímkou?
Zalisovaná objímka je kovová objímka, která se za studena lisuje na mechanický spoj (jako vlámské oko) pro její upevnění. Tato metoda je velmi spolehlivá a používá se pro drtivou většinu univerzálních zvedacích popruhů. Zalicí objímka je tvarovka, u které je konec ocelového lana „oprášen“ uvnitř kuželového koše a poté zajištěn nalitím roztaveného zinku nebo speciální epoxidové pryskyřice. Zalicí objímky dosahují 100 % pevnosti lana v tahu a obvykle se používají pro trvalejší nebo kritickější aplikace, jako jsou mostní lana nebo velká jeřábová zvedací lana.
Jak často musím kontrolovat vázací lanko z ocelového lana?
Podle norem OSHA a ASME jsou kontroly vyžadovány ve dvou intervalech. Zaprvé, „denní“ vizuální kontrola musí být provedena kompetentní osobou před každou směnou nebo každým dnem používání vaku. Jedná se o praktickou kontrolu zjevného poškození. Zadruhé, „pravidelná“ důkladná kontrola musí být prováděna kvalifikovanou osobou v pravidelných intervalech. Pro běžný provoz je to alespoň jednou ročně, ale pro náročný provoz to může být měsíční nebo čtvrtletní. Záznamy o těchto pravidelných kontrolách by měly být uchovávány.
Co znamená „konstrukční faktor“ smyčky?
Konstrukční součinitel (někdy nazývaný bezpečnostní faktor) je poměr mezi minimální mezí pevnosti v tahu smyčky a jejím provozním zatížením (WLL). Pro zdvihací vázací prostředky z ocelových lan je standardní konstrukční součinitel v průmyslu 5:1. To znamená, že smyčka s WLL 2 tuny musí mít minimální mez pevnosti v tahu alespoň 10 tun. Tato velká bezpečnostní rezerva zohledňuje opotřebení, dynamické zatížení a další nepředvídané namáhání při výtahu.
Lze opravit poškozený vázací prostředek z ocelového lana?
Tělo ocelového lana smyčky obecně nelze opravit. Pokud je lano zalomené, zmačkané nebo má nadměrný počet zlomených drátů, musí být vyřazeno z provozu a zlikvidováno. Podle pokynů OSHA však mohou být koncové armatury a příslušenství někdy opraveny nebo vyměněny výrobcem nebo podobně kvalifikovanou osobou. Jakákoli opravená smyčka musí být před opětovným uvedením do provozu ověřena a znovu certifikována.
Co je to „chov ptáků v klecích“ a proč je nebezpečný?
„Zaklínění do ptačí klece“ je specifický typ poškození ocelového lana, kdy je lano nuceno se rozkroutit, což způsobí, že se vnější prameny vyboulí a vytvoří klecovitý tvar. K tomu často dochází, když je lano náhle uvolněno z vysokého zatížení nebo je protlačeno omezením. Je to extrémně nebezpečné, protože to naznačuje, že struktura lana byla vážně narušena. Prameny a dráty již nejsou správně vyváženy, aby snášely zatížení, a pevnost lana je drasticky snížena. Smyčka s jakýmikoli známkami zaklínění do ptačí klece musí být okamžitě vyřazena z provozu.
Jak úhel zdvihu ovlivňuje nosnost závěsu?
Úhel zdvihu má dramatický vliv na napětí v každé noze vaku. Při zvedání břemene pomocí vícepramenného vaku platí, že čím menší je úhel mezi nohami vaku a vodorovnou rovinou, tím vyšší je napětí v každé noze. Například při úhlu 90 stupňů (přímý svislý zdvih) nese každá ze dvou nohou 50 % břemene. Při úhlu 30 stupňů se napětí v každé noze rovná plné hmotnosti břemene, což efektivně zdvojnásobuje napětí. Proto tabulky nosnosti vaku vždy uvádějí hodnoty na základě specifických úhlů a používání vaku v úhlech pod 30 stupňů se důrazně nedoporučuje.
Závěr
Cesta ocelového lana od suroviny k nosnému nástroji je důkazem síly disciplinovaného inženýrství a výroby. Je to proces, kde každý krok – od počátečního výběru jakosti oceli až po finální razítko na identifikačním štítku – je záměrným činem zaměřeným na zajištění pevnosti, spolehlivosti a především bezpečnosti. Pochopit, jak vyrobit ocelové lanové vázací zařízení, znamená ocenit složitou rovnováhu mezi materiálovou vědou, mechanickou silou a lidskou dovedností. Odhaluje, že neviditelné, často nedoceněné vázací zařízení není jednoduchým příslušenstvím, ale vysoce konstruovanou součástí, jejíž integrita je základem úspěchu a bezpečnosti každého zdvihu. Tato znalost umožňuje uživatelům, aby si vázací zařízení nevyráběli sami, ale aby se stali náročnějšími spotřebiteli a bezpečnějšími operátory. Podporuje schopnost rozpoznávat kvalitu, požadovat shodu s předpisy a respektovat síly, které hrají roli. Správně vyrobené a certifikované ocelové lanové vázací zařízení je v konečném důsledku více než jen kus takelážního zařízení; je to zásadní článek v řetězci bezpečnosti, který chrání personál, zařízení a majetek v náročných prostředích po celém světě.
Reference
Juli Sling Co., Ltd. (2025). Juli Sling Co Ltd | Výrobce zdvihacích a manipulačních zařízení. Zdroj:
Juli Sling Co., Ltd. (nd). Vázací lana z ocelového lana. Získáno z https://julislings.com/shaped-strand-wire-rope-copy-product/
Lift-It Manufacturing Co., Inc. (2025). Informace o produktech a bezpečnosti | Závěsy | Zvedáky. Získáno z
Správa bezpečnosti a ochrany zdraví při práci. (2018). Pokyny pro bezpečné používání závěsů – Úvod. Ministerstvo práce USA. Získáno z
Správa bezpečnosti a ochrany zdraví při práci. (2022). 1926.251 – Zařízení pro manipulaci s materiálem. Ministerstvo práce USA. Získáno z
Správa bezpečnosti a ochrany zdraví při práci. (2022). Pokyny pro bezpečné používání popruhů – Syntetické síťované popruhy. Ministerstvo práce USA. Získáno z
Správa bezpečnosti a ochrany zdraví při práci. (2022). Pokyny pro bezpečné používání vázacích prostředků – Vázací prostředky z ocelových lan. Ministerstvo práce USA. Získáno z